Kad kupac pita za CO2 ili TIG zavarivanje, najčešće ne bira samo aparat nego način rada u radionici. Treba li brzo spojiti profile za kapiju, popraviti prikolicu ili napraviti čist, vidljiv var na inoxu? Odgovor zavisi od materijala, debljine, količine posla i vremena koje možete uložiti u pripremu.
CO2 postupak je u praksi prvi izbor za veći dio radova na čeliku, posebno kada su važni brzina i produktivnost. TIG se bira kada je presudna kontrola kupke, uredan izgled vara i rad s tanjim materijalima, inoxom ili aluminijem. Oba postupka mogu dati kvalitetan spoj, ali nisu jednako praktična za isti zadatak.
CO2 ili TIG zavarivanje: glavna razlika
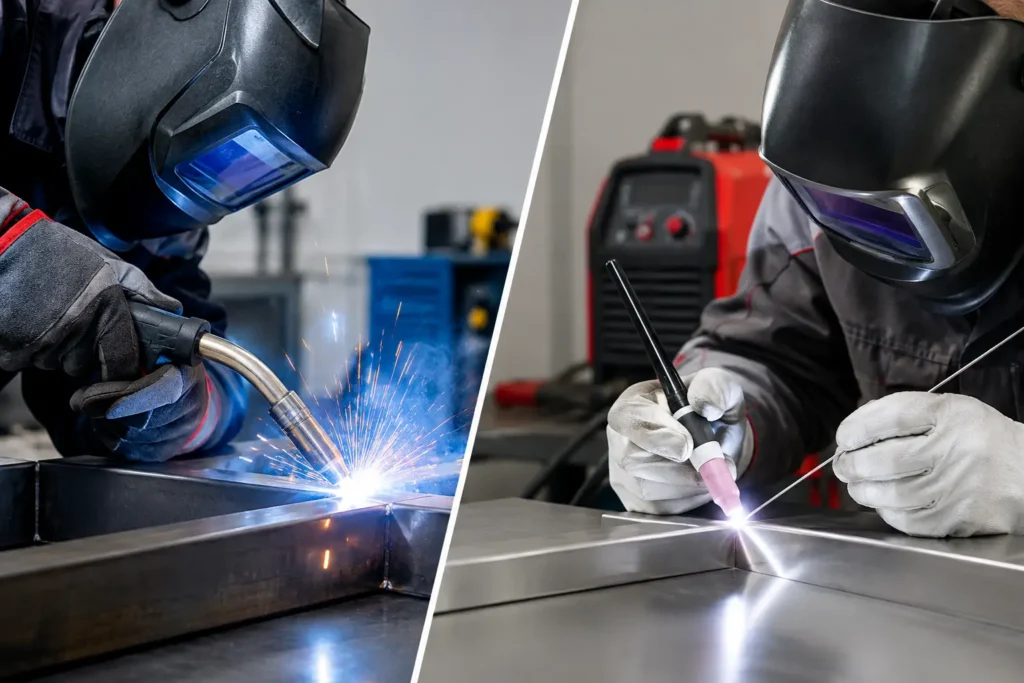
Naziv CO2 zavarivanje kod nas se često koristi za MAG/MIG postupak sa žicom na kolutu i zaštitnim plinom. Kod rada s običnim konstrukcijskim čelikom zaštitni plin može biti čisti CO2 ili mješavina plinova. Aparat automatski dovodi žicu kroz gorionik, pa zavarivač vodi gorionik i održava odgovarajuću udaljenost od komada.
TIG zavarivanje koristi netopivu volframovu elektrodu. Luk se stvara između elektrode i materijala, dok zaštitu vara obezbjeđuje argon. Dodatni materijal, ako je potreban, dodaje se posebno šipkom. Zbog toga TIG traži mirniju ruku i više vježbe, ali omogućava vrlo precizan rad.
Najkraće rečeno: CO2/MAG je postupak za brzinu i učinak, a TIG za kontrolu i završnu obradu. Ipak, nije pravilo da je TIG uvijek bolji var niti da CO2 uvijek znači grublji rad. Dobro podešen aparat, čist materijal i odgovarajući potrošni materijal odlučuju više od samog naziva postupka.
Kada je CO2/MAG aparat bolji izbor?
CO2 zavarivanje ima smisla za radionice, bravarske radove, poljoprivredne mašine, nosače, ograde, kapije, čelične konstrukcije i popravke debljih čeličnih dijelova. Žica se dovodi kontinuirano, pa se duži varovi rade znatno brže nego TIG postupkom.
Posebno je praktično početniku koji želi brzo doći do upotrebljivog rezultata. Potrebno je savladati osnovno podešavanje napona, jačine struje i brzine žice, ali sam postupak je lakše održavati kada se zavari više metara profila ili lima. Za poslove gdje će se var naknadno brusiti i farbati, CO2/MAG je obično racionalniji izbor.
Prednosti CO2/MAG postupka su jasne:
- velika brzina rada i dobro popunjavanje spoja;
- jednostavnije zavarivanje dužih varova;
- dobra primjena na običnom čeliku i konstrukcijama;
- mogućnost rada s punjenom žicom kod određenih uslova;
- manji utrošak vremena po komadu kod serijskih radova.
Ovaj postupak ipak traži uredan dovod žice. Kontaktna dizna, spiralni bužir, pogonski točkići i masa moraju biti ispravni. Ako žica trza, luk puca ili se žica lijepi za vrh gorionika, problem često nije u aparatu nego u zaprljanom potrošnom materijalu, pogrešnom pritisku pogonskog mehanizma ili lošem spoju mase.
Kod rada na otvorenom treba računati na vjetar. Zaštitni plin može biti otpuhan, što dovodi do poroznog vara. Za takve uslove potrebno je zakloniti radno mjesto ili odabrati odgovarajući postupak i žicu prema preporuci proizvođača.
CO2 plin ili mješavina plina?
Čisti CO2 je čest i ekonomičan izbor za zavarivanje čelika, naročito kod radova gdje izgled vara nije glavni kriterij. Može dati dublji prodor, ali i više prskanja te nešto nemirniji luk.
Mješavina argona i CO2 obično daje stabilniji luk, manje prskanja i uredniji var. Zato je praktična u radionici gdje se radi više završnih komada, tanjih profila ili poslova koji ne smiju zahtijevati mnogo brušenja. Izbor plina treba uskladiti sa žicom, materijalom i mogućnostima aparata.
Kada TIG zavarivanje opravdava sporiji rad?
TIG je odličan kada var ostaje vidljiv, kada je materijal tanak ili kada se radi inox. U izradi inox ograda, manjih cijevnih konstrukcija, posuda, dijelova motocikla, preciznih popravki i finih metalnih radova, mogućnost kontrole toplote pravi veliku razliku.
TIG postupak proizvodi vrlo malo prskanja. Ako su površina i spoj dobro pripremljeni, var može biti uredan uz znatno manje naknadne obrade. To je posebno vrijedno na inoxu, gdje agresivno brušenje može pokvariti izgled gotovog komada.
Za aluminij je potreban TIG aparat koji podržava odgovarajuću AC funkciju, uz pravilno odabranu volframovu elektrodu, argon i dodatni materijal. Nije dovoljno kupiti bilo koji TIG aparat i očekivati da jednako radi na čeliku, inoxu i aluminiju. Prije kupovine provjerite koje materijale zaista planirate zavarivati.
TIG ima i ograničenja. Sporiji je, traži čistu površinu i više vještine, naročito kada jednom rukom vodite gorionik, a drugom dodajete žicu. Kod zahrđalog profila, nečistog lima ili hitne popravke u dvorištu, priprema može uzeti više vremena nego samo zavarivanje. Za masivne čelične konstrukcije gdje se var poslije obrađuje, TIG često nije najisplativije rješenje.
Izbor prema materijalu i vrsti posla
Za crni čelik debljine nekoliko milimetara, profile, nosače i popravke poljoprivredne opreme, CO2/MAG aparat je najčešće praktičnija kupovina. Omogućava brži rad i lakše podnosi veći obim posla. Kod tankog lima treba pažljivo podesiti parametre jer previsoka toplota može probiti materijal.
Za inox, posebno ako var ostaje na vidljivom mjestu, TIG je često bolji izbor. Daje veću kontrolu nad unosom toplote i uredniji rezultat. I CO2/MIG postupak može se koristiti za inox uz odgovarajuću inox žicu i plin, ali TIG ostaje standard kada je estetika spoja prioritet.
Za aluminij odluka najviše zavisi od obima posla. Povremene, precizne radove i tanje dijelove praktično je raditi AC TIG postupkom. Za veću proizvodnju postoje MIG rješenja za aluminij, ali traže pravilnu opremu, podešen dovod mekše žice i iskustvo. Početniku se ne preporučuje kupovina opreme samo prema oznaci na kućištu – provjerite funkcije koje su potrebne za konkretan materijal.
Kod auto-limarije oba postupka mogu imati mjesto. MAG/CO2 je brži za radove na čeličnim dijelovima, ali zahtijeva disciplinu pri podešavanju da se lim ne deformiše. TIG je precizniji, no sporiji i osjetljiviji na pripremu. Za povremene popravke karoserije često je važnije da aparat omogućava stabilan rad na maloj struji nego da ima veliku maksimalnu amperažu.
Ne birajte aparat samo po amperima
Maksimalna struja jeste važna, ali nije jedini podatak koji određuje upotrebljivost aparata. Kod CO2/MAG aparata obratite pažnju na stabilnost pri nižim strujama, kvalitet mehanizma za uvlačenje žice, priključak gorionika i dostupnost potrošnih dijelova. Aparat koji uredno vodi žicu i ima lako dostupne dizne, mlaznice i spirale olakšava svaki naredni posao.
Kod TIG aparata bitni su stabilno paljenje luka, rad na maloj struji, mogućnost pulsnog rada kada je potrebna bolja kontrola toplote te DC ili AC/DC izvedba prema materijalu. Za rad s pedalom provjerava se i podržava li konkretan aparat takvu opciju.
Prije kupovine realno procijenite i napajanje u radionici. Jednofazni aparati odgovaraju mnogim kućnim i zanatskim potrebama, dok trofazni modeli imaju smisla kod zahtjevnijeg, učestalijeg rada. Instalacija, osigurači i produžni kablovi moraju odgovarati opterećenju. Preslab ili predug produžni kabl može uzrokovati pad napona i nestabilan rad.
Potrošni materijal i sigurnost nisu sporedni trošak
Za CO2/MAG zavarivanje osim aparata trebaju žica odgovarajućeg promjera, boca plina, regulator pritiska, gorionik i potrošni dijelovi gorionika. Za TIG su potrebni argon, volframove elektrode, keramičke kapice, stezne čahure i po potrebi dodatne šipke. Materijal koji zavarujete određuje izbor žice ili dodatnog materijala – čelik, inox i aluminij ne koriste isti pribor.
Kvalitetan var počinje čišćenjem. Uklonite boju, masnoću, hrđu i cinkovani sloj sa zone zavara. Kod pocinčanog materijala radite uz dobru ventilaciju i odgovarajuću zaštitu, jer nastaju štetne pare. Radionica treba imati zavarivačku masku odgovarajućeg zatamnjenja, rukavice, zaštitnu odjeću i aparat za gašenje požara u blizini.
Ne zavarujte blizu goriva, otapala, suhe piljevine ni zapaljivih materijala. Nakon rada pregledajte okolinu, jer iskre mogu tinjati i kasnije. Dobra zaštitna oprema nije dodatak koji se kupuje usput – ona je dio osnovne opreme za zavarivanje.
Praktična odluka za radionicu
Ako pravite kapiju, nosač za agregat, popravljate prikolicu ili često radite s čeličnim profilima, počnite od CO2/MAG aparata. Brže ćete završavati poslove, a uz pravilno podešavanje dobit ćete čvrst i uredan spoj. Ako radite inox ograde, tanke cijevi, precizne dijelove ili želite maksimalnu kontrolu izgleda vara, TIG je opravdan izbor iako traži više strpljenja.
Za radionice koje rade različite poslove praktična može biti kombinacija postupaka, ali samo ako će se oba zaista koristiti. Bolje je kupiti aparat koji odgovara većini vaših radova, zatim osigurati pravi plin, potrošni materijal i zaštitu, nego platiti funkcije koje ostaju neiskorištene.
U Motor Remont Trade ponudi opreme za zavarivanje vrijedi potražiti rješenje prema materijalu, obimu rada i dostupnom napajanju. Dobra kupovina nije ona s najviše funkcija na papiru, nego ona s kojom ćete sigurno, uredno i bez zastoja završiti stvarni posao u radionici.